ISO Standartlarında Bir Savunma Sanayi CNC Atölyesinde Hangi Cihazlar Olmalıdır?
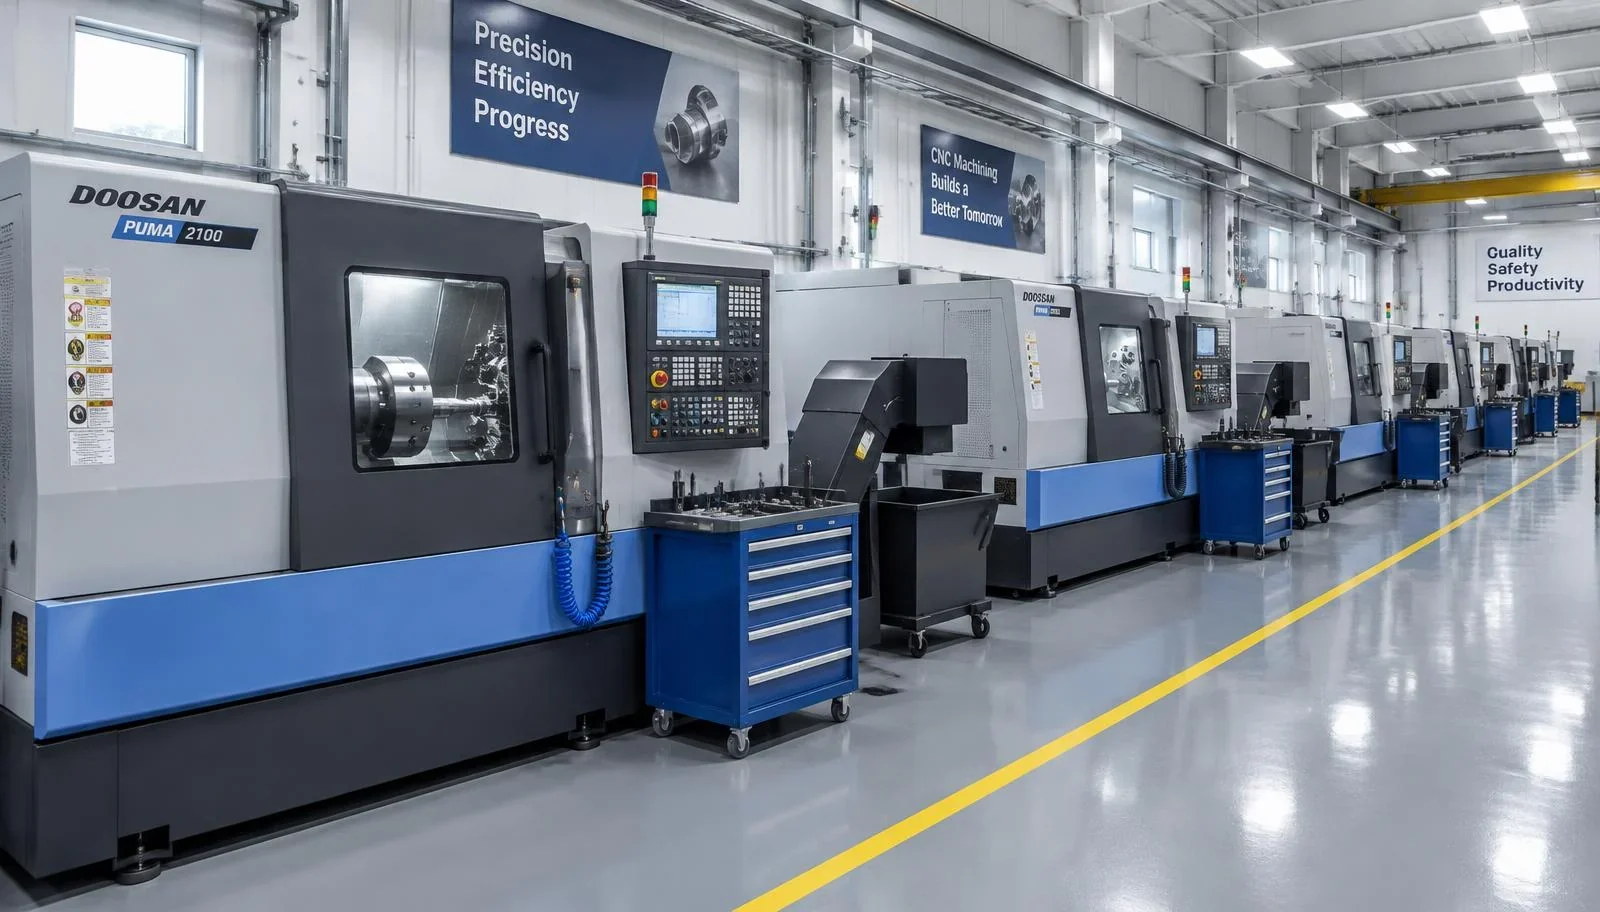
ISO 9001 ve havacılık/savunma standardı AS9100 çerçevesinde faaliyet gösteren savunma sanayi CNC firmaları; ürettikleri her parçanın teknik resim toleranslarına uygunluğunu kanıtlamak, belgelendirmek ve ölçüm ekipmanlarının doğruluğunu (kalibrasyon izlenebilirliğini) güvence altına almak zorundadır.
Sertifikalı bir hassas talaşlı imalat tesisinde bulunması gereken temel metroloji ve test donanımları dört ana grupta toplanır:
| Donanım Kategorisi | Temel Ölçüm ve Test Cihazları | Hassasiyet ve Kalite Görevi |
|---|---|---|
| 1. Metroloji Laboratuvarı Cihazları | CMM (3B Koordinat Ölçüm), Profil Projeksiyon (Optik Komparatör), Yüzey Pürüzlülük Cihazı (Rujometre), Dijital Mihengir | 0.5–1 µm hassasiyetle 3B geometrik doğrulama, vida/pah optik kontrolü ve Ra/Rz yüzey pürüzlülüğü ölçümü. |
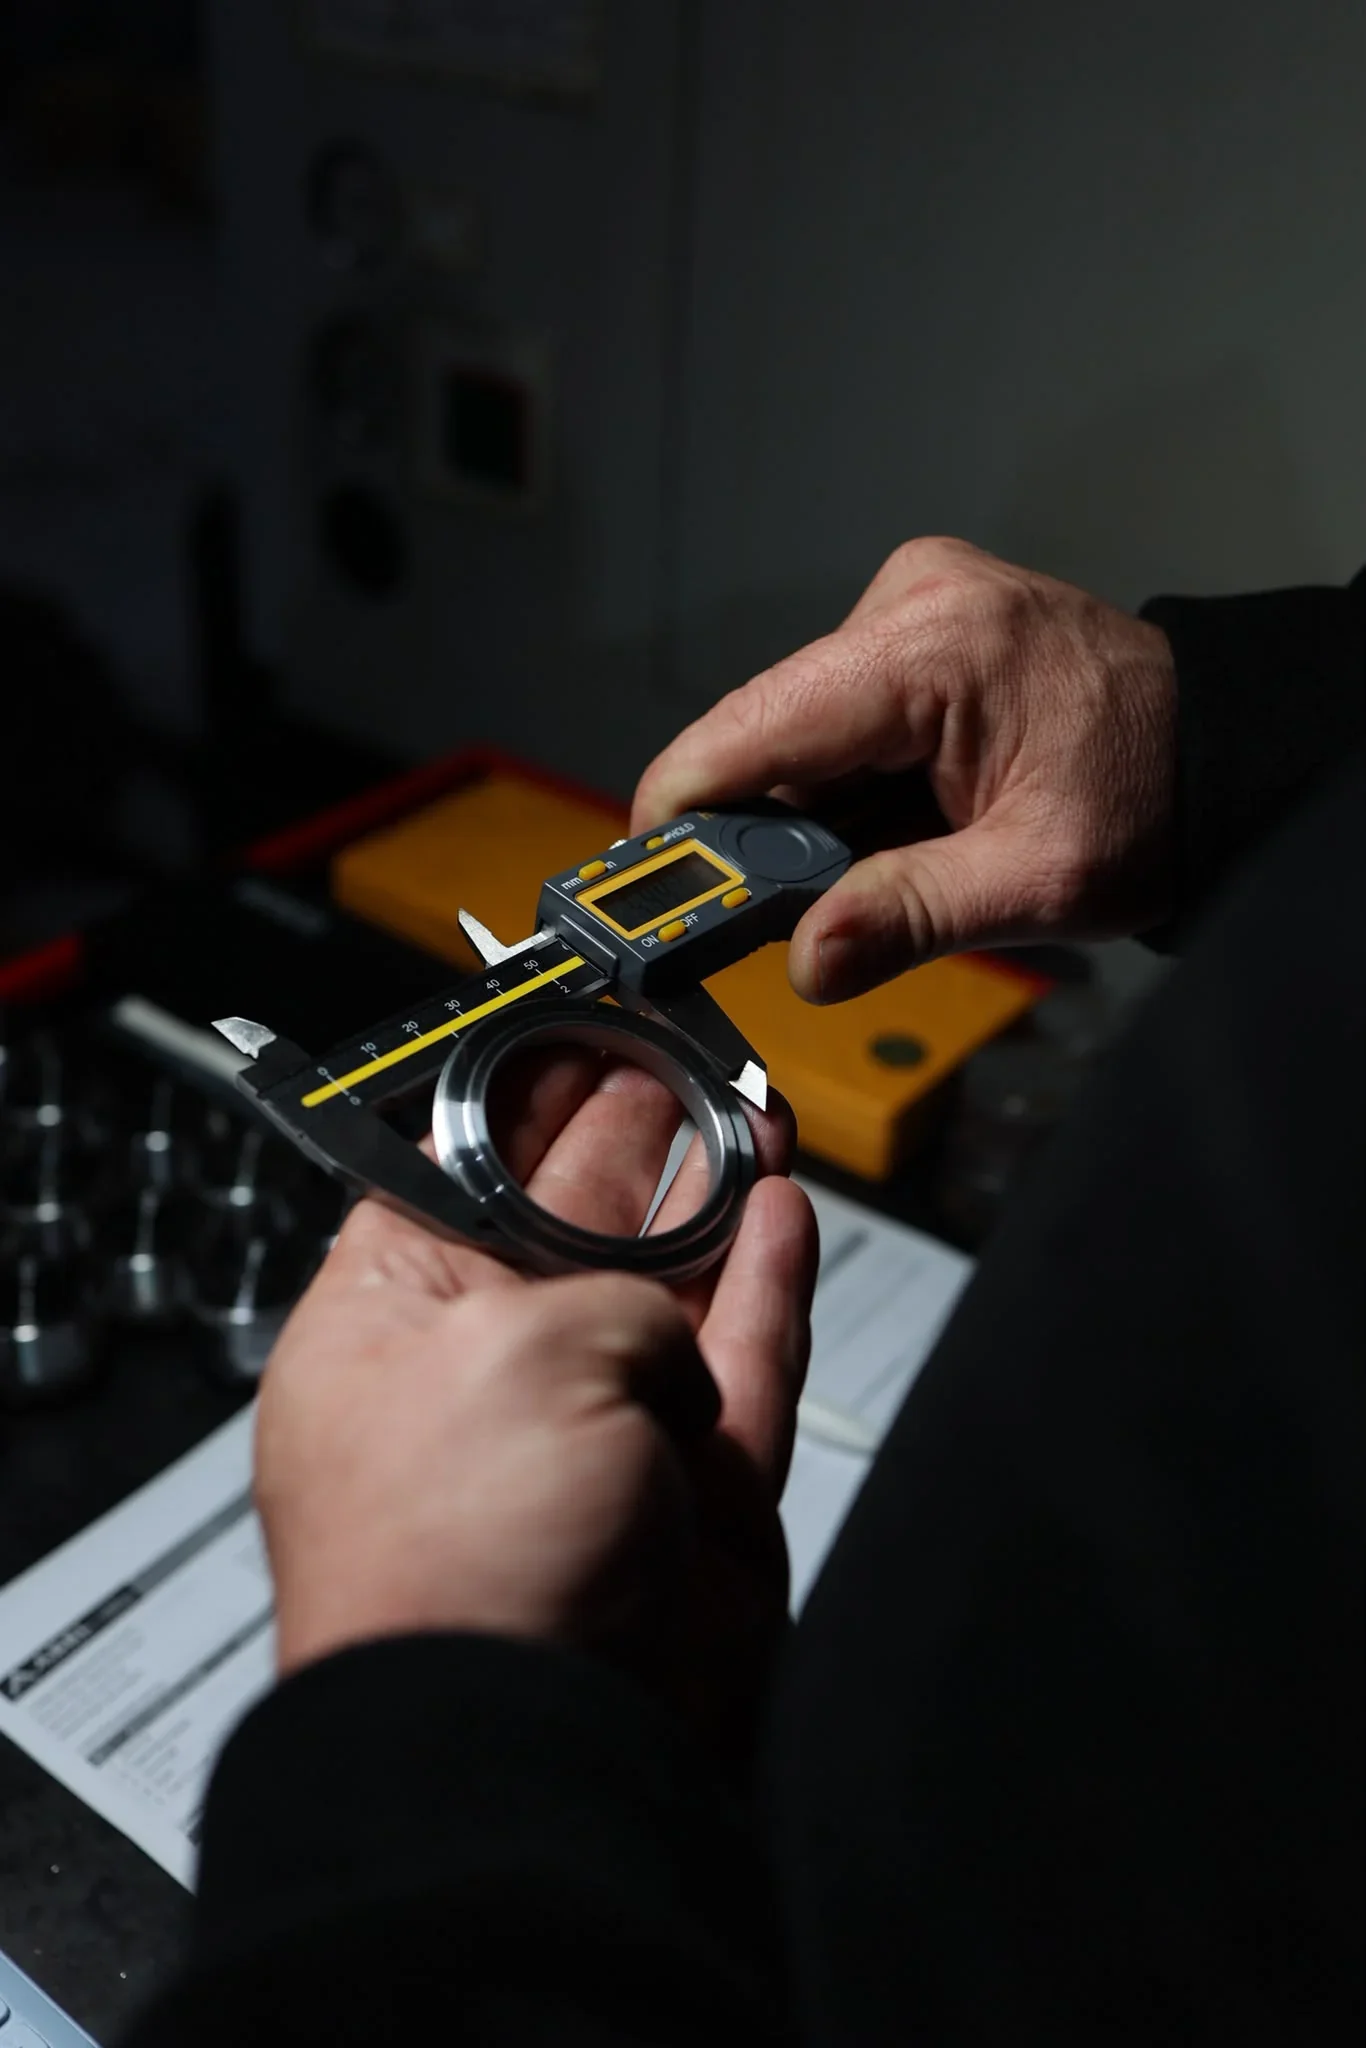
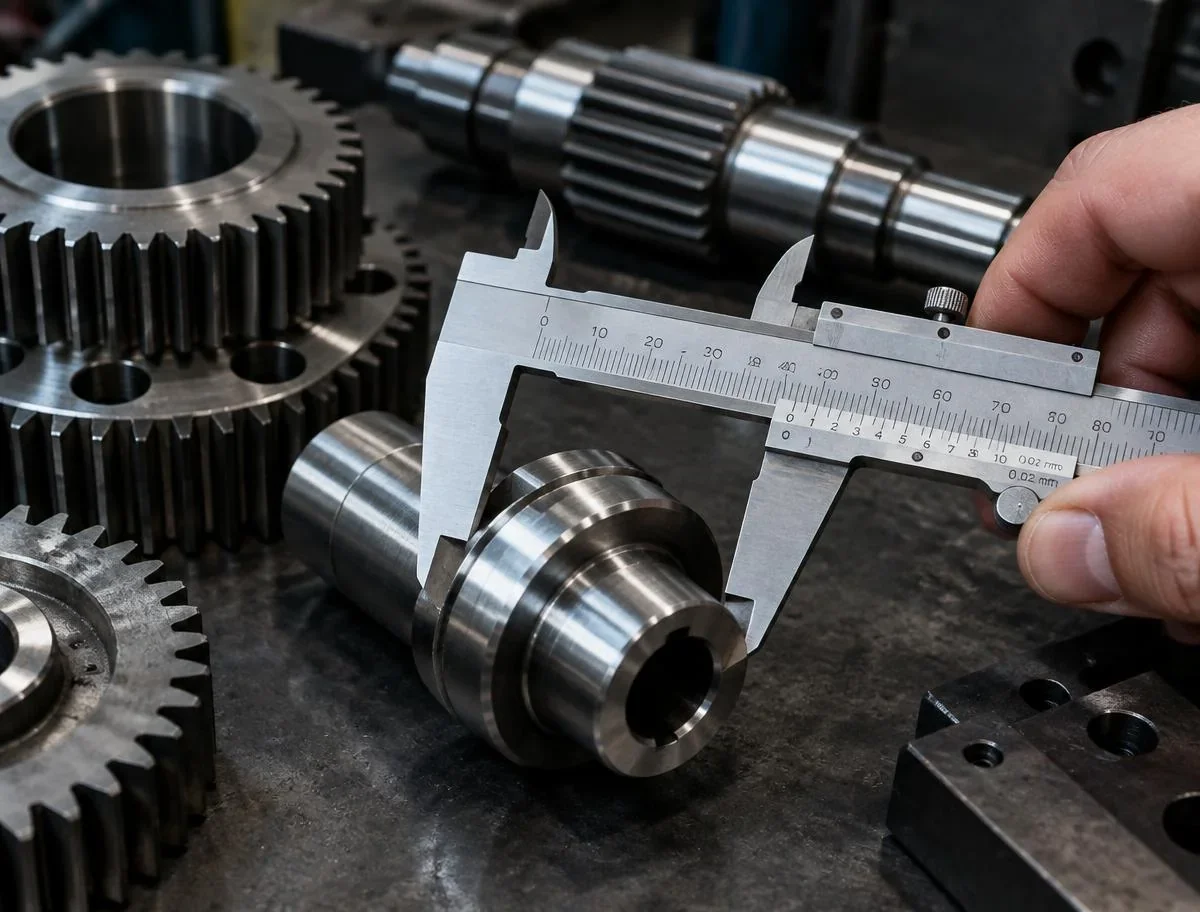
| 2. Üretim İçi (Proses) El Aletleri | Dış/İç Çap Mikrometreleri, Dijital Kumpaslar, Komparatör Saatleri ve Salgı Standları, Tampon/Çatal Mastarlar (Go/No-Go) | Tezgah başında 0.001 mm (1 µm) hassasiyetle çap, eksenel salgı ve vida dişi geçer/geçmez doğrulaması. |
| 3. Malzeme ve Metalurji Testleri | Sertlik Ölçüm Cihazı (Rockwell HRC, Brinell, Vickers), Spektrometre (Kimyasal Alaşım Analizi) | Giriş hammaddesinin kimyasal kompozisyonunu ve ısıl işlem sonrası yüzey/çekirdek sertliğini doğrulama. |
| 4. Ortam İzleme Donanımları | Endüstriyel Hassas İklimlendirme, Kalibreli Datalogger (Sıcaklık ve Nem Kayıt Cihazı) | Ölçüm laboratuvarının 7/24 standart referans sıcaklık ve nem aralığında tutulduğunu kayıt altına alma. |
Klimatize Ölçüm Odası (Metroloji Laboratuvarı / CMM Odası) Nedir?
Sektörde Klimatize Oda, CMM Odası, Hassas Ölçüm Odası veya Metroloji Laboratuvarı olarak adlandırılan bu özel alan, savunma sanayi onaylı bir talaşlı imalat tesisinin kalbidir. Metal malzemeler sıcaklıkla genleşip büzüldüğü için, yazın 35°C veya kışın 15°C olan bir atölye ortamında mikron seviyesinde doğru ölçüm yapmak fiziksel olarak imkansızdır.
Mühendislik Notu: CNC tezgahtan çıkan sıcak bir iş parçası doğrudan final ölçümüne alınmaz. Parça önce klimatize ölçüm odasına getirilir ve malzeme kütlesine göre 20°C referans sıcaklığına ulaşması için termal stabilizasyona bırakılır; ardından CMM veya mikrometre ile raporlanır.
Klimatize Ölçüm Odasının Sağlaması Gereken 4 Temel Şart
- 1. Kesintisiz 20°C (±1°C) Sıcaklık: Uluslararası metroloji standardı olan 20°C sıcaklık, hassas klimalarla sabit tutulur ve Datalogger ile 7/24 kaydedilir. Denetimlerde geçmişe dönük sıcaklık grafikleri incelenir.
- 2. %45 – %55 Bağıl Nem Kontrolü: Yüksek nem çelik mastar ve cihazlarda mikro korozyona, düşük nem ise CMM elektronik kartlarına zarar veren statik elektriğe yol açtığından nem oranı dar bantta sabitlenir.
- 3. Pozitif Basınç ve Toz Yalıtımı (Cleanroom Etkisi): Talaşlı imalat atölyesindeki yağ buharı ve tozun içeri girmemesi için odaya pozitif basınç uygulanır. Kapı açıldığında hava dışarı doğru akarak optik sensörleri ve CMM problarını korur.
- 4. Titreşim İzolasyonu (Antivibrasyon): Ağır CNC tezgahların zeminde oluşturduğu mikro titreşimlerin ölçümü saptırmaması için CMM cihazları antivibrasyon hava süspansiyonlu ayaklar ve izole zemin kaideleri üzerine kurulur.
Savunma Sanayi ve ISO Denetimlerinde Bakılan 3 Altın Kural
- TÜRKAK Akredite Kalibrasyon İzlenebilirliği: Atölyedeki en temel kumpastan CMM cihazına kadar tüm ekipmanların akredite kuruluşlarca periyodik olarak kalibre edilmesi ve barkodlu kalibrasyon etiketlerinin güncel olması.
- Fiziksel Karantina (Uygun Olmayan Ürün) Alanı: Tolerans dışı veya şüpheli parçaların sağlam üretim partilerine karışmasını önleyen, fiziksel olarak ayrılmış ve kilitli karantina bölgesinin bulunması.
- Ölçüm Sistemleri Analizi (MSA / Gage R&R): Yalnızca ölçüm cihazının değil, cihazı kullanan kalite operatörlerinin de aynı parçayı ölçtüğünde tutarlı ve tekrarlanabilir sonuçlar ürettiğinin istatistiksel olarak kanıtlanması.
Sıkça Sorulan Sorular (SSS)
Klimatize ölçüm odası neden 20°C olmak zorundadır?
ISO 1 standardına göre boyutsal metrolojide uluslararası referans sıcaklık 20°C olarak kabul edilir. Tüm mastarlar ve ölçüm ekipmanları 20°C’de kalibre edildiği için, termal genleşme hatasını sıfırlamak adına ölçümler bu sıcaklıkta yapılır.
ASEL Savunma kalite kontrol süreçlerinde hangi standartları uyguluyor?
Firmamızda ilk numune onayı (FAI), proses içi ara kontroller ve sevk öncesi %100 son kontrol süreçleri kalibreli ölçüm ekipmanlarıyla yürütülmektedir. Detaylar için Kalite sayfamızı inceleyebilir veya İletişim sayfamızdan bize ulaşabilirsiniz.